Pamięć przenośna o pojemności sześćdziesięciu czterech megabajtów to wysoce wyspecjalizowany nośnik danych, przystosowany do pracy w archaicznych środowiskach automatyki przemysłowej oraz starszych systemach wbudowanych. Rozwiązania tego typu eliminują błędy adresacji przestrzeni dyskowej, z którymi borykają się sterowniki maszyn numerycznych przy próbie odczytu współczesnych modułów pamięci. Sprawdź ranking i wybierz najlepszy pendrive 64 MB.
Ranking pendrive’ów 64GB:
1 miejsce
KINGSTON IronKey D500S 64GB
ocena eksperta 9.5/10


2 miejsce
SANDISK Phone 64GB
ocena eksperta 9.0/10
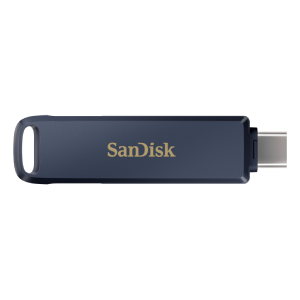

3 miejsce
SAMSUNG Bar Plus 64GB
ocena eksperta 8.5/10
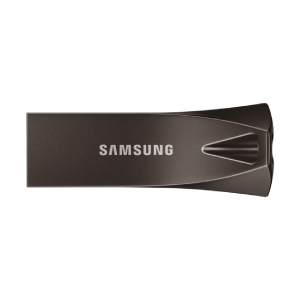

4 miejsce
SANDISK Ultra Dual Drive Luxe 64GB
ocena eksperta 8.5/10
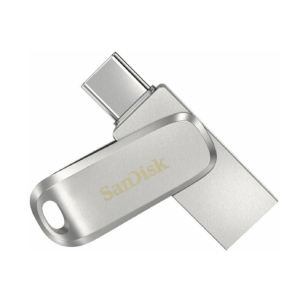
5 miejsce
PNY Duo Link 64GB
ocena eksperta 8.0/10
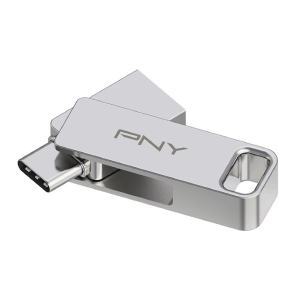
Sprawdź podobne rankingi:
Architektura kości pamięci NAND w modułach o najniższej pojemności
Konstrukcja wewnętrzna wysoce wyspecjalizowanych urządzeń, takich jak pendrive 64 MB, całkowicie odstępuje od inżynierii implementowanej w komercyjnych pamięciach wielogigabajtowych. Inżynierowie rezygnują z tanich, wielowarstwowych struktur trójwymiarowych na rzecz fundamentów gwarantujących ekstremalną żywotność. W napędach o małym formacie stosuje się w przeważającej mierze ogniwa SLC (Single-Level Cell). Technologia ta pozwala na zmagazynowanie dokładnie jednego bitu informacji w obrębie pojedynczej komórki pamięci. Skutkuje to drastycznym obniżeniem podatności bramek pływających na degradację – moduły te wytrzymują od kilkudziesięciu do nawet stu tysięcy cykli P/E (Program/Erase) bez uszkodzenia warstwy izolatora.
W obwodach o tak niewielkim rozmiarze alokacyjnym mikrokontrolery sterujące nie potrzebują skomplikowanych mechanizmów wirtualnej pamięci podręcznej (SLC Cache). Zapis danych charakteryzuje się stabilną, w pełni liniową krzywą transferu od pierwszego wolnego klastra aż po całkowite zapełnienie nośnika, zapobiegając zjawisku nagłego dławienia prędkości. Wyraźna izolacja ładunku elektrycznego wewnątrz ogniwa jednobitowego determinuje również rewelacyjny wskaźnik retencji danych (Data Retention). Odłączenie zasilania zewnętrznego nie powoduje ulatniania się elektronów przez niezwykle długi czas, dzięki czemu nośnik może bezpiecznie przetrzymywać instrukcje kalibracyjne maszyny przez wiele lat bez ryzyka korupcji formatu pliku.
Kompatybilność z systemami wbudowanymi i sterownikami automatyki (CNC)
Zasadniczym powodem, dla którego na rynku wtórnym oraz B2B wciąż utrzymuje się popyt na bardzo małe nośniki, jest ich całkowita i bezproblemowa asymilacja ze starym sprzętem automatyki. Globalny park technologiczny w wielu zakładach tokarskich, narzędziowniach, a także laboratoriach diagnostycznych operuje mikrokontrolerami sterującymi PLC zaprojektowanymi w minionych dekadach. Elektronika tych interfejsów sprzętowo odrzuca nowoczesne logiki partycjonowania typu NTFS lub exFAT. Wbudowane oprogramowanie odczytuje wyłącznie układ FAT16, który ze swej natury technologicznej przewiduje bardzo sztywne i ciasne ramy maksymalnego rozmiaru całego woluminu dyskowego.
Sformatowany w odpowiednim standardzie pendrive 64 MB jest niezwłocznie wykrywany i montowany przez panel operatorski (HMI) obrabiarki. Mały, bardzo prosty układ tabeli alokacji plików (FAT) zdejmuje z przestarzałego procesora tokarki przymus wielominutowego indeksowania całego nośnika przed wyświetleniem listy plików. Taka inżynieria skraca proces ładowania złożeń narzędziowych z programu CAD prosto do pamięci roboczej maszyny numerycznej. Zaaplikowanie dysku przekraczającego wyliczony na etapie projektowania maszyny zakres adresów LBA spowoduje wygenerowanie sprzętowych błędów odczytu na płycie głównej urządzenia, całkowicie blokując możliwość przeniesienia instrukcji produkcyjnych z komputera biurowego na stanowisko robocze.
Przepustowość interfejsu USB i stabilność termiczna obwodów
Szybkość wymiany bitów w nośnikach o drastycznie zredukowanej wielkości przestrzeni jest sprzętowo regulowana przez generację zainstalowanego mikrokontrolera magistrali. Urządzenia te funkcjonują w oparciu o sprawdzone, podstawowe kontrolery komunikacyjne w standardzie USB 2.0 lub w wybranych przypadkach USB 1.1. Norma interfejsu USB 2.0 (określana jako High-Speed) teoretycznie dostarcza pasmo o szerokości 480 Mbps. Biorąc pod uwagę fizyczny narzut komunikacyjny, faktyczne prędkości zapisywania bloków danych zamykają się w przedziale kilku megabajtów na sekundę. Transfer 50-kilobajtowego pliku z parametrami tłoczenia dla wtryskarki przebiega w czasie niezauważalnym dla operatora maszyny.
Prowadzenie komunikacji z procesorem centralnym przy takich parametrach minimalizuje obciążenie energetyczne płytki drukowanej (PCB). Wgrywanie dziesiątek małych skryptów tekstowych generuje skrajnie małe straty w postaci emisji ciepła. Urządzenie w tym wariancie wyklucza występowanie zjawiska throttlingu termicznego, nigdy nie osiągając temperatur zagrażających stabilności tranzystorów. Tolerancja na duże wahania temperatur środowiska zewnętrznego – od siarczystych mrozów w nieogrzewanych, stalowych halach po ekstremalne temperatury w hutach – stanowi tu ogromną wartość. Osłony portu pokrywane są ponadto grubszą powłoką miedzi i stopów, co chroni wtyczkę przed fizycznym przetarciem pinów podczas setek cykli wsuwania dysku do wysłużonych gniazd terminali.
Odporność mechaniczna sprzętu w środowisku produkcyjnym
Ciągła eksploatacja pamięci przenośnej w warunkach przemysłowych wymusza zaprojektowanie ramy zewnętrznej o znaczącej odporności na czynniki fizyczne. Modele docelowo trafiające na wyposażenie linii technologicznych odlewane są ze stopów aluminium, gęstych tworzyw sztucznych z wtryskiem polimerów uelastyczniających, lub zabezpieczane uszczelkami z gumy wulkanizowanej. Struktura zewnętrzna ma za zadanie zaabsorbować energię kinetyczną wyzwoloną podczas upadku sprzętu na twardą, posadzkową wylewkę przemysłową.
Elektronika wewnątrz profesjonalnych wersji podlega często procesowi zalewania. Cała płytka PCB zostaje w pełni zanurzona w specjalistycznej żywicy epoksydowej (Conformal Coating), co uszczelnia kondensatory, rezystory i kostkę krzemową. Taki zabieg tworzy fizyczną barierę dla drobnych cząsteczek oleju, szkodliwych kwasów, agresywnych pyłów pochodzących ze skrawania drewna MDF oraz wysokiej wilgotności powietrza. Hermetyczna struktura wewnętrzna zapobiega powstawaniu mikro-zwarć (ang. short circuits) między odsłoniętymi ścieżkami galwanicznymi, znacznie wydłużając całkowity okres bezawaryjnej pracy sprzętu służącego do programowania maszyn.
Jak wybrać najlepszy pendrive 64 MB?
Restrykcyjna inżynieria środowisk produkcyjnych wymusza ocenę urządzeń według kryteriów całkowicie odmiennych od tych stosowanych przy nośnikach multimedialnych. Zlekceważenie materiałoznawstwa oraz parametrów kompatybilności zaowocuje błędami I/O podczas wgrywania skryptów obróbki. Zbadaj dokładnie właściwości elektroniki i zewnętrznej obudowy dysku. Sprawdź poniższe wytyczne przed wyposażeniem zakładu w przenośne pakiety pamięci.
- Zbadaj budowę i jakość materiałów osłony. Dobierz sprzęt pokryty metalową lub grubą, polimerową powłoką. Ekstremalne drgania gniazd w maszynach, opadające opiłki oraz zjawisko korozji zagrażają fizycznej integralności płytki PCB. Twarda struktura wyizoluje krzem i zapobiegnie złamaniu dysku przy potrąceniu wystającego z maszyny portu.
- Zweryfikuj standard użytych komórek krzemowych (NAND). Aby zapewnić wieloletnie funkcjonowanie bez uszkodzonych sektorów (bad sectors), wybierz warianty operujące na kościach typu SLC z certyfikatem jakości Industrial Grade. Zapewni to niewzruszoną retencję danych instalacyjnych maszyn i odporność na tysiące operacji formatowania pojemności.
- Skontroluj wymiary obwiedni wtyku. Unikaj designerskich form i przesadnie szerokich gumowych korpusów. Płyty starych urządzeń operatorskich bywają wpuszczane głęboko w metalowe puszki. Zbyt szeroki korpus pendrive’a fizycznie zablokuje wtyczkę przed głębokim dociśnięciem styków do pinów w urządzeniu komunikacyjnym.
- Przeanalizuj środowisko układów logicznych na urządzeniu. Odrzuć modele zawierające wirtualne partycje ze sterownikami oraz preinstalowane aplikacje do szyfrowania woluminu (często rozpoznawane jako wirtualny napęd CD-ROM). Płyta główna maszyny przemysłowej nie ma sterowników do analizy urządzeń wielopartycjonowanych i odrzuci montowanie takiego sprzętu w swoim systemie.
- Sprawdź docelowy interfejs transmisyjny portu. Wybierz sprzęt w sprawdzonym standardzie USB 2.0, omijając nowsze, wysokonapięciowe standardy magistrali 3.x. Zagwarantuje to uniknięcie sprzętowych konfliktów prądowych i software’owych przy inicjacji dysku na płytach operujących wyłącznie dawnymi napięciowymi protokołami przesyłowymi.
FAQ – najczęściej zadawane pytania
Nośnik o tak małej alokacji służy głównie do transferu instrukcji G-code w maszynach CNC, wgrywania plików MIDI do sprzętowych syntezatorów muzycznych, aktualizacji starszych płyt głównych oraz przesyłania wektorów w wiekowych ploterach i maszynach hafciarskich.
Wczesne systemy wbudowane (ang. embedded systems) opierają się na kontrolerach wejścia-wyjścia z zaprogramowanym sprzętowo limitem przestrzeni adresowej LBA (Logical Block Addressing). Wpięcie napędu o pojemności przekraczającej ten limit wywołuje natychmiastowy błąd odczytu struktury danych i zawiesza proces sterowania.
Absolutnym standardem wymaganym przez starsze środowiska maszynowe pozostaje system plików FAT (często widniejący pod nazwą FAT16). Zapewnia on natywną komunikację z archaicznymi mikrokontrolerami maszyn bez wymogu instalowania oprogramowania translacyjnego.
Proces wytwarzania wafli krzemowych o tak niskiej gęstości upakowania znajduje się w fazie wygaszania (faza EOL – End of Life). Produkcje realizuje się wyłącznie w krótkich, dedykowanych seriach dla sektora przemysłowego (B2B), co drastycznie podnosi koszty wytworzenia pojedynczego układu na linii montażowej.
Transmisja bitów przebiega w oparciu o specyfikację magistrali USB 2.0 lub wczesnej wersji USB 1.1. Realne, sekwencyjne transfery zapisu oscylują w przedziale od 1 do 3 MB/s. Wobec niewielkich rozmiarów plików tekstowych transferowanych w przemyśle, nie generuje to żadnych odczuwalnych opóźnień.
Wiarygodni producenci układów przemysłowych (Industrial Grade) wdrażają bardzo trwałe ogniwa typu SLC (Single-Level Cell). Izolują one zaledwie jeden bit w komórce tranzystora, podnosząc odporność dielektryka na setki tysięcy cykli programowania.
Taka przestrzeń z łatwością przechowa tysiące instrukcji tekstowych, setki skomplikowanych projektów w formacie wektorowym, pliki konfiguracyjne w formacie XML czy archiwa narzędziowe. Fizycznie uniemożliwia jednak przegrywanie jakichkolwiek multimediów lub obszernych baz danych.
W architekturach opartych na standardzie Mass Storage Class (MSC), urządzenie inicjuje się w pełni automatycznie (Plug and Play). Ręczne dogrywanie sterowników z dyskietek bywa niezbędne wyłącznie przy integracji pendrive’a ze środowiskiem systemu Windows 98 SE.
Pendrive 64GB opinie
Napisz nam w komentarzu lub daj znać na facebooku, co sądzisz o naszym zestawieniu 🙂
Artykuł zawiera linki afiliacyjne kierujące do oferty sklepów internetowych. Nie wpływają one na wybór produktów i ich pozycję w rankingu.