Pamięć przenośna o bardzo małej objętości alokacyjnej znajduje specjalistyczne zastosowanie w sterownikach przemysłowych oraz starszych maszynach numerycznych. Tego typu nośniki danych gwarantują pełną kompatybilność z archaicznymi systemami wbudowanymi, które sprzętowo odrzucają układy wielogigabajtowe. Sprawdź ranking i wybierz najlepszy pendrive 256 MB.
Ranking pendrive’ów 256GB:
1 miejsce
KINGSTON IronKey Locker+ 50 256GB
ocena eksperta 10.0/10


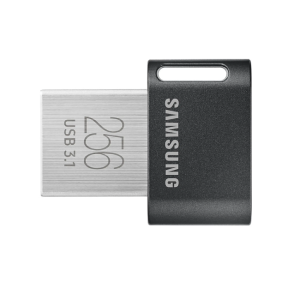
2 miejsce
SAMSUNG MUF-256AB (FIT Plus) 256GB
ocena eksperta 9.0/10

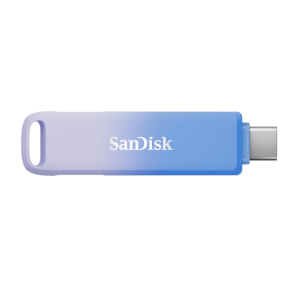
3 miejsce
SANDISK Creator 256GB
ocena eksperta 9.0/10
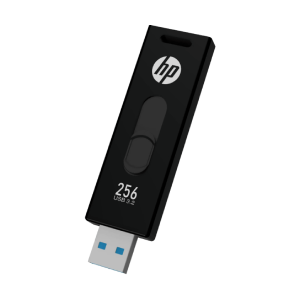
4 miejsce
USB HP x911w 256GB
ocena eksperta 8.5/10
5 miejsce
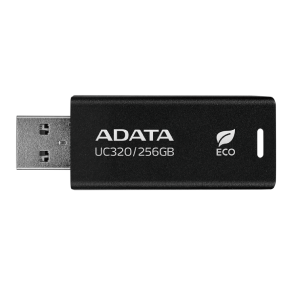
ADATA UC320 256GB
ocena eksperta 8.0/10
6 miejsce
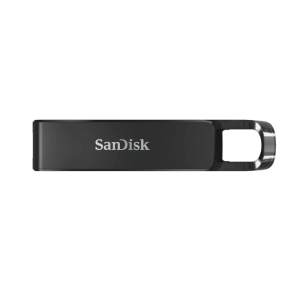
SANDISK SDCZ460-256G-G46
ocena eksperta 8.0/10
Sprawdź podobne rankingi:
Architektura wewnętrzna i fizyka kości pamięci flash o niskiej gęstości zapisu
Konstrukcja wbudowana w układy takie jak pendrive 256 MB, całkowicie odbiega od architektury stosowanej w dzisiejszych komercyjnych magazynach wieloterabajtowych. Inżynierowie przy składaniu tak małych nośników wykorzystują starsze pod względem wydajności, lecz ekstremalnie niezawodne technologie tranzystorowe. Zamiast pakować bity informacji wielowarstwowo (3D NAND), producenci układów o małej gęstości stosują komórki typu SLC (Single-Level Cell) lub sprawdzone generacje MLC (Multi-Level Cell). Architektura jednobitowa pozwala na wytrzymanie setek tysięcy cykli programowania (P/E), zanim dielektryk w bramce pływającej ulegnie bezpowrotnej, fizycznej degradacji.
Brak konieczności instalowania potężnych buforów podręcznych (SLC Cache) upraszcza budowę płytki drukowanej (PCB). Kontroler logiczny zarządza tu wysoce zredukowaną ilością sektorów dyskowych. Zjawisko gwałtownego zwalniania transferu przy przepełnieniu pamięci praktycznie nie występuje, ponieważ moduł na każdym etapie pracuje z liniową prędkością układu NAND. Całkowite odrzucenie zaawansowanych algorytmów wyrównywania zużycia (wear leveling) podyktowane jest specyfiką pracy środowiska przemysłowego – urządzenia te operują na nadpisywaniu małych bloków tekstowych. Izolacja ładunku elektronów w komórkach jedno- i dwubitowych przekłada się na rewelacyjną retencję, umożliwiając bezpieczne utrzymanie ładunku elektrycznego przez długi czas po odpięciu wtyku od zasilania.
Kompatybilność wsteczna z przemysłowymi systemami wbudowanymi i środowiskiem CNC
Podstawowym uzasadnieniem dla podtrzymywania cyklu produkcyjnego tak małych pojemności pozostaje pełna asymilacja z przestarzałym sprzętem. Współczesny park maszynowy w dziesiątkach światowych fabryk działa w oparciu o wysoce precyzyjne obrabiarki numeryczne, tokarki, wtryskarki czy panele automatyki, których architektura sterowania (mikrokontrolery) powstawała ponad dwadzieścia lat temu. Moduły logiczne tych maszyn sprzętowo odrzucają system exFAT oraz NTFS. Oczekują one sformatowania pamięci w systemie FAT16, który z natury limituje objętość dekodowanej partycji. Zaaplikowanie w terminalu obróbczym nośnika o rozmiarze 32 GB sformatowanego w nowszych standardach natychmiast wywoła błąd odczytu struktury wejścia-wyjścia (I/O).
Zgodnie sformatowany pendrive 256 MB jest bezbłędnie inicjowany jako zewnętrzny dysk wymienny przez układy starszych generacji. Zapisane na biurowej stacji roboczej ścieżki narzędziowe G-code lub aktualizacje głowic wczytywane są bez wymogu instalowania oprogramowania translacyjnego. Rygorystyczne przestrzeganie zasad przygotowania nośnika gwarantuje sukces pracy na stanowisku narzędziowym. Alokacja jednostek oraz tablica klastrów musi zgadzać się ze specyfikacją konkretnej jednostki HMI. Mała powierzchnia partycji ułatwia sterownikowi błyskawiczne indeksowanie plików, skracając czas wgrywania programu frezowania bezpośrednio do bufora pamięci roboczej maszyny.
Przepustowość portów USB 2.0 i zjawisko wąskiego gardła technologicznego
Przepływ bitów w nośnikach o tak drastycznie zredukowanej pojemności zależy od zaimplementowanych, przestarzałych interfejsów sprzętowych. Mikrokontroler wymienia dane z procesorem głównym komputera za pomocą protokołu magistrali USB 2.0 lub, w starszych wariantach układów, USB 1.1. Standard sprzętowy USB 2.0 (High-Speed) dyktuje teoretyczną szerokość pasma o wartości 480 Mbps. W warunkach roboczych, po odjęciu sprzętowego narzutu protokołu przesyłowego oraz korekcji błędów, prędkość kopiowania plików zatrzymuje się na poziomie od 2 do 10 MB/s dla zapisu. Wyniki te drastycznie odstają od wartości generowanych przez najnowsze protokoły interfejsów flash, co z inżynieryjnej perspektywy nie wywołuje w tych specyficznych zastosowaniach żadnych opóźnień operacyjnych.
Załadowanie do modułu pliku o wadze 400 kilobajtów (co odpowiada potężnej instrukcji numerycznej dla wieloosiowej tokarki) absorbuje ułamek sekundy, niwelując potrzebę implementacji ultraszybkich kości pamięci. Operowanie na tak niskich częstotliwościach taktowania kontrolera zdejmuje problem odprowadzania ciepła z układów scalonych. Taki nośnik zewnętrzny utrzymuje bardzo niską temperaturę własną pod obciążeniem, ignorując wymóg zabezpieczeń termicznych. Stabilność napięciowa pomaga przetrwać urządzeniu w surowych środowiskach odlewni czy zakładach chemicznych, gdzie temperatura otoczenia mocno wykracza poza normy dla sprzętu biurowego. Same powłoki wtyków USB charakteryzują się odpowiednim grubym nałożeniem miedzi, znosząc dziesiątki tysięcy cykli osadzania w chropowatych terminalach wideo maszyn.
Jak wybrać najlepszy pendrive 256 MB?
Analiza techniczna urządzeń flash o tak specyficznej budowie zmusza użytkownika do weryfikacji innych parametrów sprzętowych niż w przypadku komercyjnych dysków używanych w fotografii. Zignorowanie certyfikacji przemysłowej prowadzi do gubienia pakietów danych po kilku miesiącach pracy w zanieczyszczonym środowisku hali produkcyjnej. Przeanalizuj fizyczne i elektroniczne cechy konkretnych modułów pamięci przed dokonaniem zakupu hurtowego.
- Zbadaj budowę korpusu zewnętrznego. Wybierz modele ubrane w twarde pancerze z metalu lub polimeru z domieszką kauczuku. Środowisko narzędziowni charakteryzuje się wibracjami, rykoszetami opiłków stalowych i oparami olejów. Mocna powłoka fizycznie osłoni delikatną płytkę PCB przy ewentualnym upadku urządzenia na twardą, posadzkową wylewkę z rąk operatora.
- Zweryfikuj rodzaj zastosowanych kości pamięci. Do intensywnego, wielokrotnego nadpisywania skryptów szukaj urządzeń oznaczonych certyfikatem przemysłowym (Industrial Grade). Takie urządzenia buduje się na fundamentach wysoce trwałych struktur SLC, które zaoferują najwyższy wskaźnik niezawodności elektrycznej dla sprzętu zarabiającego.
- Skontroluj gabaryty fizyczne wtyku i bryły. Zwróć uwagę, że stare maszyny hafciarskie lub syntezatory operują bardzo ciasnymi wnękami portów USB. Unikaj obudów pokrytych przesadnymi zderzakami o fikuśnych kształtach, które mechanicznie uniemożliwią wbicie wtyku prosto w zamontowane gniazdo.
- Sprawdź wsparcie dla archaicznych systemów. Upewnij się poprzez specyfikację producenta mikrokontrolera, czy dany sprzęt nie wymusza na stacji roboczej sprzętowej emulacji CD-ROM ani nie ukrywa zablokowanej partycji ochronnej z oprogramowaniem szyfrującym. Sprzęt sterujący (PLC/CNC) kategorycznie odrzuci zamontowanie wielopartycjonowanych dysków tego typu.
- Dopasuj normy certyfikacji odporności na środowisko IP. Przykładaj uwagę do testów na przenikanie płynów i zapylenia. Akcesoria objęte szczelnym zalaniem specjalistyczną żywicą epoksydową ochronią elementy stykowe układu przed agresywnymi pyłami z cięcia płyt MDF lub korozją na skutek wysokiej wilgotności.
FAQ – najczęściej zadawane pytania
Urządzenie to wykorzystuje się w specyficznych sektorach przemysłu, do transferu plików konfiguracyjnych, g-kodów w obrabiarkach CNC, aktualizacji starszych płyt głównych (BIOS/UEFI) oraz w maszynach hafciarskich i sprzętowych syntezatorach muzycznych.
Starsze systemy wbudowane opierają się na układach obsługujących wyłącznie system plików FAT16 lub wczesne warianty FAT32. Oprogramowanie tych maszyn ma zaimplementowany twardy, sprzętowy limit odczytu przestrzeni adresowej, co blokuje inicjalizację pamięci większych niż kilkaset megabajtów lub kilka gigabajtów.
Najwyższą stabilność i zgodność z przestarzałym sprzętem sterującym gwarantuje użycie systemu plików FAT (często oznaczanego po prostu jako FAT16). Ten standard struktury alokacji klastrów jest natywnie dekodowany przez urządzenia przemysłowe opracowane w poprzednich dekadach.
Szybkość transferu jest niska i wynika z zastosowania starszych mikrokontrolerów pracujących w standardzie USB 2.0lub USB 1.1. Typowy, sekwencyjny zapis na komórkach oscyluje wokół 2-5 MB/s, natomiast odczyt osiąga wartości od 10 do 15 MB/s.
Całkowita przestrzeń 256 megabajtów pozwala na zarchiwizowanie dziesiątek tysięcy dokumentów tekstowych, skryptów automatyzujących, plików konfiguracyjnych w formacie XML, projektów CAD lub małych baz danych dla linii produkcyjnych. Pojemność ta fizycznie wyklucza transfer nowoczesnych materiałów wideo.
W urządzeniach przeznaczonych na rynek przemysłowy (Industrial Grade) powszechnie implementuje się wysoce żywotne kości pamięci typu SLC (Single-Level Cell). Zapisują one tylko jeden bit informacji w pojedynczej komórce, co radykalnie zwiększa odporność bramki tranzystora na degradację podczas ciągłego kasowania sektorów.
Wysoka cena detaliczna wynika ze statusu wygaszania produkcji w waflach krzemowych (tzw. faza EOL – End of Life) dla układów o tak niskiej gęstości. Produkcje te realizowane są obecnie na specjalne, wąskie zamówienia sektora B2B (Business-to-Business), co znacznie podnosi koszty wytworzenia samej elektroniki na taśmie produkcyjnej.
W nowoczesnych środowiskach operacyjnych instalacja sterowników odbywa się całkowicie w tle poprzez protokół Mass Storage Class (MSC). W przypadku podłączania sprzętu w środowisku Windows 98 SE, wymagane jest ręczne dogranie bazowych sterowników magistrali USB, przygotowanych przez producenta sprzętu.
Pendrive 256GB opinie
Napisz nam w komentarzu lub daj znać na facebooku, co sądzisz o naszym zestawieniu 🙂
Artykuł zawiera linki afiliacyjne kierujące do oferty sklepów internetowych. Nie wpływają one na wybór produktów i ich pozycję w rankingu.